
Чем отличаются вибропрессы QGM серии T и ZENITH серии ZN
Конструкция рамы и масса вибропресса
Автоматизация и подача технологических поддонов
Заполнение пресс-формы и контроль бетонной смеси
Лицевой слой и технология ColorMix
Вибростол и ремонтопригодность оборудования
Гидравлика, крепеж и системы безопасности
Сравнение T9CG и ZN900-2
Какой вибропресс выбрать: T или ZN
При выборе вибропресса легко сосредоточиться на самых заметных характеристиках: производительности, мощности, размерах формовочной зоны и количестве изделий за смену. Однако в реальном производстве экономическая эффективность оборудования зависит не только от скорости одного цикла.
На результат влияют точность позиционирования механизмов, равномерность заполнения пресс-формы, стабильность гидравлической системы, удобство обслуживания, продолжительность переналадки и количество незапланированных остановок. Именно эти параметры во многом определяют фактический выпуск продукции за месяц, процент брака и полную стоимость владения оборудованием.

В линейке оборудования QGM Group представлены серии вибропрессов — T и ZN. Обе предназначены для промышленного производства тротуарной плитки, бетонной брусчатки, бордюрного камня, стеновых блоков, элементов благоустройства и другой вибропрессованной продукции. При этом серии создавались для разных производственных сценариев и отличаются подходом к конструкции, автоматизации и техническому обслуживанию.
Рассмотрим эти различия на примере вибропрессов T9CG и ZN900-2. В статье сравниваются конструктивные и технологические решения конкретных моделей T9CG и ZN900-2. Комплектация, параметры и набор систем автоматизации других вибропрессов серий T и ZN могут отличаться в зависимости от модели и исполнения. Поэтому приведенные различия следует рассматривать прежде всего как сравнение двух сопоставимых по классу машин, а не как обязательные характеристики всех моделей соответствующих серий.
Две серии — разные подходы к оснащению и конструкции
Вибропрессы QGM серии T и ZENITH серии ZN предназначены для промышленного производства бетонных изделий и могут использоваться в составе высокоавтоматизированных линий вибропрессования. При этом конкретные модели отличаются конструкцией отдельных узлов, уровнем автоматизации, ремонтопригодностью и составом базового и дополнительного оснащения.

Серия T разработана QGM с применением собственных инженерных решений компании и технологий ZENITH. Оборудование сочетает высокую производительность, автоматизацию технологического процесса и конструкцию, рассчитанную на интенсивную промышленную эксплуатацию.
Серия ZN также объединяет технологии QGM и инженерные разработки ZENITH. В конструкции отдельных моделей этой серии повышенное внимание уделено точности позиционирования механизмов, автоматическому контролю технологических операций, ремонтопригодности и сокращению времени технического обслуживания.
Поэтому различия между сериями корректнее рассматривать не как различия в качестве оборудования, а как различия в конструкции, оснащении и наборе технологических функций конкретных моделей.
Серия T — высокопроизводительные промышленные вибропрессы с широким модельным рядом, позволяющим подобрать оборудование для предприятий разного масштаба и производительности.
Серия ZN — промышленные вибропрессы с расширенными конструктивными и автоматизированными решениями, направленными на повышение повторяемости технологического процесса и удобство обслуживания.
Конструкция несущей рамы вибропресса
Несущая рама воспринимает нагрузки, возникающие во время заполнения пресс-формы, виброуплотнения, прессования и распалубки изделий. От ее жесткости и точности зависит взаимное положение матрицы, пуансона, вибростола и направляющих.

В ZN900-2 применяется высокоточная сборная рама с механической обработкой. Такая конструкция обеспечивает точное позиционирование узлов и упрощает обслуживание оборудования.
В T9CG используется сварная рама. Она проще в производстве и позволяет снизить стоимость оборудования.

Сварная конструкция подходит большинству стандартных производств. Сборная механически обработанная рама ZN особенно актуальна там, где оборудование работает с высокой загрузкой и предприятию важно сохранять точность механизмов на протяжении длительного срока эксплуатации.
Масса, жесткость конструкции и стабильность работы
Масса ZN900-2 в сравниваемой комплектации составляет 24,5 т, T9CG — 17 т. Значения приведены для оборудования с системой подачи лицевого бетона и без гидравлической станции.
Сама по себе большая масса вибропресса не означает более высокое качество формования. На динамическую устойчивость оборудования влияет совокупность факторов: масса и жесткость несущей конструкции, конструкция вибростола, характер передачи вибрационных нагрузок, соединение рабочих узлов и правильность устройства основания.
Более массивная и жесткая конструкция при соответствующем инженерном расчете может способствовать снижению нежелательных колебаний и сохранению взаимного положения рабочих механизмов при длительной интенсивной эксплуатации.
Для производственного процесса особенно важны:
- жесткость несущей конструкции;
- стабильность положения матрицы и пуансона;
- точность работы направляющих;
- стабильная передача вибрации на технологический поддон;
- устойчивость рабочих узлов к циклическим динамическим нагрузкам.
Таким образом, при сравнении вибропрессов необходимо оценивать не массу оборудования отдельно, а конструкцию рамы, вибрационной системы, рабочих механизмов и способ передачи динамических нагрузок в комплексе.
Оснащение и автоматизация технологического процесса
Различия между сериями хорошо заметны в базовой и дополнительной комплектации.
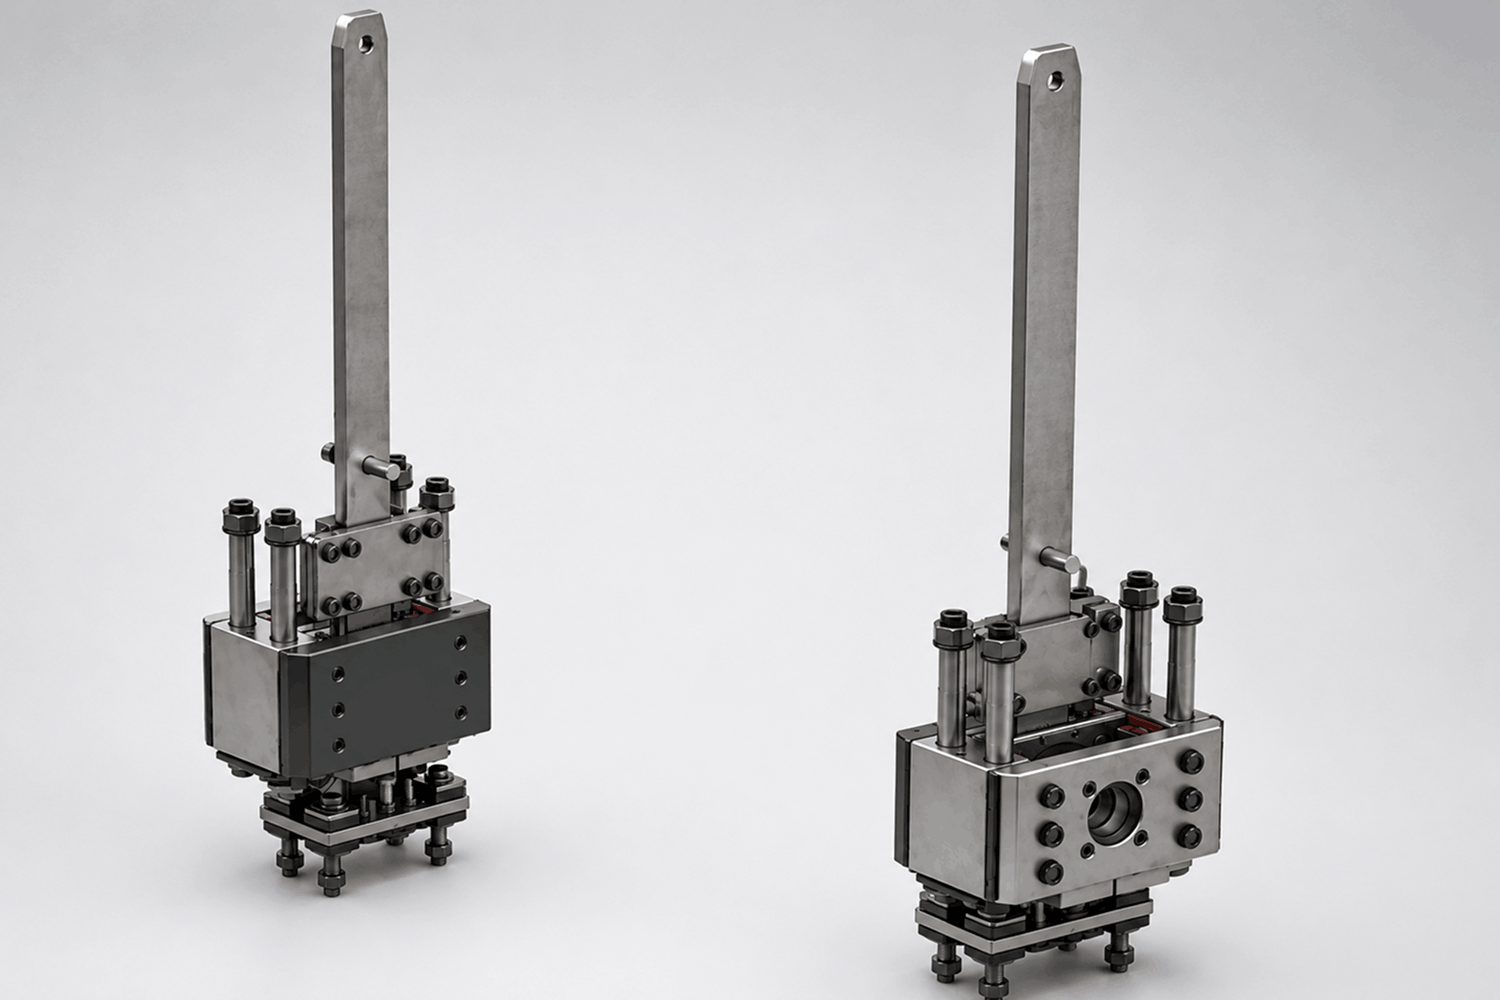
В конструкции ZN900-2 предусмотрены тормоз пуансона, понижающий стол, стопор технологических поддонов, контроль уровня смеси, сервопривод подачи поддонов и устройство быстрой замены вибростола. Автоматическая смазка вибрационной системы и антифрикционная футеровка бункера доступны как опции.
В T9CG часть перечисленных систем отсутствует либо может поставляться опционально.
На первый взгляд эти устройства могут показаться второстепенными. Но при серийном производстве они влияют на повторяемость каждого цикла.
Например, стопор технологического поддона помогает точно фиксировать его положение. Контроль уровня смеси снижает риск недостаточного заполнения трансферкары. Быстросъемный вибростол сокращает продолжительность обслуживания.
Таким образом, расширенная автоматизация ZN направлена не только на уменьшение участия оператора, но и на снижение вариативности процесса.
Подача технологических поддонов
В ZN900-2 подача технологических поддонов выполняется с помощью сервопривода, а в T9CG применяется асинхронный двигатель.
Асинхронный двигатель — надежное и хорошо изученное решение. Он отличается простой конструкцией, доступностью обслуживания и сравнительно невысокой стоимостью.
Сервопривод позволяет более точно управлять движением:
- задавать скорость подачи;
- контролировать ускорение и торможение;
- точнее позиционировать поддон;
- синхронизировать подачу с работой вибропресса;
- уменьшать ударные нагрузки.
При коротком цикле формования даже небольшая задержка или неточность позиционирования постепенно влияет на фактическую производительность всей линии. Поэтому сервопривод особенно востребован на высокоавтоматизированных производствах.
Заполнение пресс-формы основной смесью
Качество бетонного изделия начинается с равномерного заполнения пресс-формы. Если смесь распределена неравномерно, после виброуплотнения могут возникать различия по плотности, массе и высоте продукции.

В ZN900-2 в трансферкаре основной смеси применяется гидравлическая колосниковая решетка. В T9CG используется электроприводной ворошитель с вращением на 360°, а колосниковая система доступна как опция.
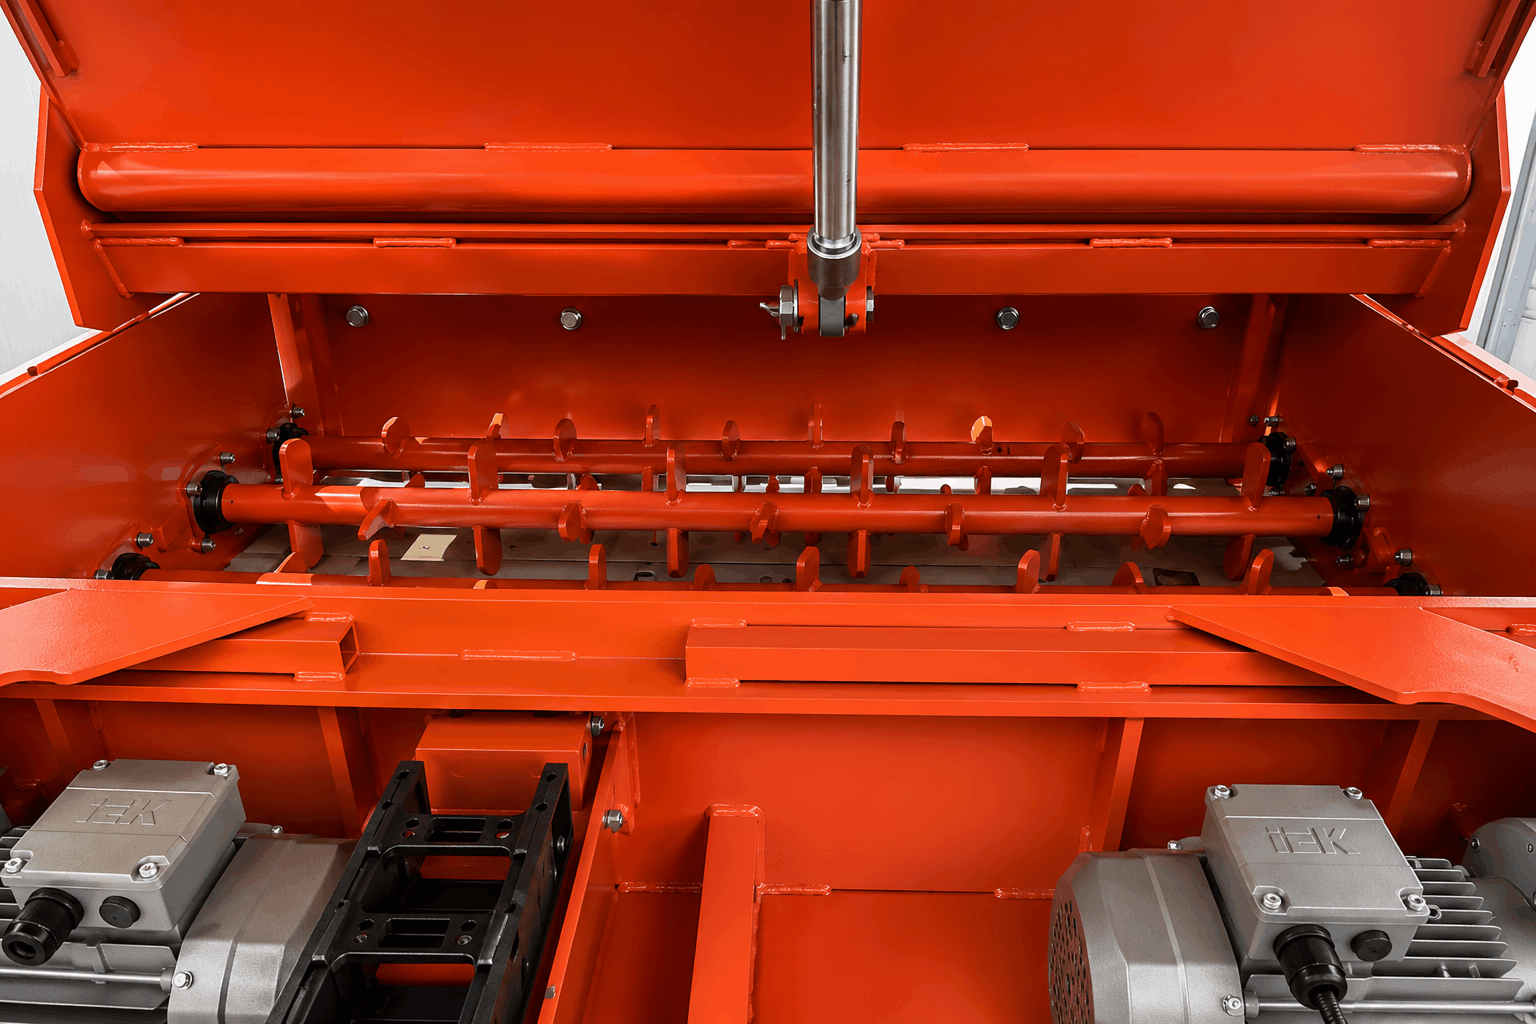
Обе системы выполняют одну задачу — распределяют полусухую бетонную смесь по пресс-форме. Однако выбор конкретной конструкции зависит от:
- подвижности смеси;
- фракционного состава заполнителей;
- конфигурации ячеек пресс-формы;
- высоты формуемых изделий;
- продолжительности цикла;
- требований к однородности заполнения.
Серия T предлагает более простое универсальное решение. В ZN предусмотрена конструкция, ориентированная на точное управление распределением смеси при высокой производственной нагрузке.
Контроль количества бетонной смеси
В ZN900-2 установлены системы контроля уровня материала в трансферкаре и шибере. Для определения уровня смеси используется лазерный датчик. В T9CG данные системы предлагаются опционально.
Контроль уровня помогает обеспечить одинаковый запас материала перед каждым циклом. Это особенно важно при выпуске крупноформатной продукции и изделий сложной геометрии.
Недостаток смеси может привести к неполному заполнению формы, отклонению массы и неодинаковой плотности изделий. Избыточное количество материала увеличивает нагрузку на механизмы и может приводить к потерям сырья.
Автоматический контроль позволяет стабилизировать процесс и снизить зависимость качества продукции от действий оператора.
Производство изделий с лицевым слоем и КолорМикс (ColorMix)
При выпуске декоративной тротуарной плитки используется отдельная смесь для формирования лицевого слоя. Она может содержать цветные пигменты, мраморную или гранитную крошку и другие более дорогие компоненты.
В ZN900-2 предусмотрена регулирующая пластина, ограничивающая объем выгрузки лицевой смеси в трансферкару. В технической презентации отмечено, что такое решение лучше подходит для производства плитки с системой КолорМикс (ColorMix). В T9CG аналогичная функция отсутствует.
Точное регулирование подачи лицевой смеси дает сразу несколько преимуществ:
- стабильная толщина декоративного слоя;
- более точное воспроизведение цветового рисунка;
- сокращение расхода пигментов;
- снижение перерасхода декоративного заполнителя;
- одинаковый внешний вид изделий в разных партиях.
Поэтому серия ZN особенно интересна предприятиям, ориентированным на производство тротуарной плитки премиального сегмента.
Обслуживание вибростола
Вибростол относится к наиболее нагруженным узлам вибропресса. Он непосредственно участвует в передаче вибрации технологическому поддону и бетонной смеси.

В ZN900-2 предусмотрено устройство быстрой замены вибростола, а сам вибростол имеет разборную конструкцию. В T9CG быстросъемная система отсутствует, а конструкция вибростола выполнена сварной.

Для предприятия это различие становится особенно заметным во время технического обслуживания.
Разборная конструкция позволяет:
- быстрее получать доступ к рабочим элементам;
- заменять отдельные компоненты;
- сокращать продолжительность ремонта;
- уменьшать простой производственной линии.
Если вибропресс работает в одну смену, разница в продолжительности обслуживания может быть не критична. При круглосуточной эксплуатации даже несколько часов простоя имеют значительную экономическую стоимость.
Трансферкара и защита трущихся поверхностей
Трансферкара постоянно перемещается между бункером и формовочной зоной. Ее колеса, направляющие и контактные поверхности работают в условиях высокой запыленности и абразивного воздействия бетонной смеси.
В ZN900-2 используются увеличенные колеса и сменные износостойкие планки. В T9CG применяются стандартные направляющие и комплектные колеса. В презентации конструкция ZN обозначена как более долговечная, а решение T — как менее дорогое.
Под трансферкарой ZN900-2 трущиеся поверхности защищены отдельными сменными пластинами. В T9CG применяется одна крупная износостойкая плита.
Локальные сменные элементы позволяют заменять только изношенный участок. Это сокращает объем ремонтных работ и помогает сохранить базовую конструкцию оборудования.
Одна крупная плита проще по устройству и дешевле при первоначальной комплектации, но при износе может потребовать замены всего элемента.
Крепление гидроцилиндров траверсы
Гидроцилиндры обеспечивают движение основных механизмов вибропресса. При этом на них могут передаваться вибрации и боковые нагрузки, которые ускоряют износ штоков, направляющих и уплотнений.
В ZN900-2 используется «плавающая» конструкция: гидроцилиндр и траверса не соединены жестко. В T9CG применяется соединение через сферический шарнир.
Плавающая схема уменьшает передачу вибрации на гидроцилиндр и способствует его защите. Для эксплуатации это означает потенциальное снижение:
- боковых нагрузок на шток;
- износа уплотнений;
- риска появления утечек;
- вероятности преждевременного ремонта;
- динамических нагрузок на гидравлическую систему.
Сферический шарнир также компенсирует часть возможных перекосов, но плавающая конструкция ZN ориентирована на более полную изоляцию цилиндра от вибрационного воздействия.
Как работает гидравлическая система ZN
Гидравлика определяет скорость и точность движения матрицы, пуансона, траверсы и трансферкар. Если механизмы движутся рывками или с разной скоростью, это влияет на продолжительность цикла и нагрузку на конструкцию.
В серии ZN основные гидроцилиндры управляются пропорциональными клапанами с обратной связью. Система работает по замкнутому контуру:
датчик положения или энкодер → ПЛК → пропорциональный клапан → гидроцилиндр.
Контроллер постоянно получает информацию о фактическом положении механизма и корректирует его движение. Благодаря этому достигаются плавность, точность и стабильность работы гидроцилиндров.
В гидростанции используется аксиально-поршневой насос с регулируемым рабочим объемом. В зависимости от давления и текущей потребности гидросистемы насос изменяет рабочий объем и подачу рабочей жидкости. Такое регулирование позволяет уменьшать непроизводительные энергетические потери по сравнению с системой с постоянной подачей.
Гидроаккумулятор поддерживает давление и позволяет выполнять несколько движений одновременно.
Система также оснащается датчиками давления и температуры, охладителем и нагревателем масла. Это помогает поддерживать стабильные свойства гидравлической жидкости при изменении нагрузки и температуры окружающей среды.
Для предприятия такая система дает несколько практических преимуществ:
- точное позиционирование механизмов;
- плавное торможение;
- сокращение ударных нагрузок;
- стабильную продолжительность цикла;
- контроль состояния гидравлики;
- снижение энергетических потерь.
Крепеж и устойчивость к вибрациям
Вибропресс работает в условиях постоянных динамических нагрузок. Поэтому надежность резьбовых соединений напрямую влияет на безопасность и стабильность оборудования.
В ZN900-2 применяются полностью самостопорящиеся крепления. В T9CG такие соединения используются частично.
Самостопорящийся крепеж снижает вероятность ослабления соединений под воздействием вибрации. Это помогает уменьшить:
- появление люфтов;
- изменение положения узлов;
- необходимость частой протяжки крепежа;
- риск внеплановых остановок;
- ускоренный износ сопряженных элементов.
При этом любое промышленное оборудование требует регулярного контроля соединений в соответствии с регламентом технического обслуживания.
Системы безопасности
В ZN900-2 используется механический предохранительный штифт и дополнительный датчик контроля. В T9CG установлен механический предохранительный штифт без датчика.
Дополнительный датчик позволяет системе управления контролировать положение защитного механизма и блокировать запуск при неправильном состоянии оборудования.
Это особенно важно во время:
- замены пресс-форм;
- обслуживания формовочной зоны;
- ремонта вибростола;
- регулировки исполнительных механизмов;
- нахождения персонала внутри огражденной зоны.
Сравнение вибропрессов T9CG и ZN900-2
В таблице приведено сравнение рассматриваемых в статье моделей. Характеристики и комплектация других вибропрессов серий T и ZN могут отличаться.
Как вибропрессы серии T влияют на экономику проекта
Серия T позволяет сократить первоначальные инвестиции в создание производства. Более простая конструкция отдельных узлов уменьшает стоимость оборудования и делает его обслуживание понятным для инженерной службы предприятия.
Вибропрессы серии T рационально рассматривать, если:
- запускается новое производство;
- инвестиционный бюджет ограничен;
- планируется выпуск стандартной серийной продукции;
- оборудование будет работать в одну или две смены;
- расширенные функции автоматизации не дадут заметного экономического эффекта;
- важна быстрая окупаемость проекта.
При правильном подборе модели серия T обеспечивает стабильное производство тротуарной плитки, бордюрного камня, строительных блоков и элементов благоустройства без переплаты за невостребованные функции.
Как вибропрессы серии ZN могут снизить стоимость владения
Стоимость приобретения серии ZN выше, однако оборудование необходимо оценивать не только по первоначальным вложениям.
Экономический эффект формируется в течение всего срока эксплуатации и может включать:
- сокращение внеплановых остановок;
- уменьшение продолжительности обслуживания;
- замену отдельных износостойких элементов вместо крупных узлов;
- снижение вибрационных нагрузок на гидроцилиндры;
- более точное использование лицевой смеси;
- стабильность производственного цикла;
- сокращение брака;
- снижение энергетических потерь гидросистемы.
Поэтому ZN особенно интересна предприятиям, где стоимость простоя высока, а оборудование планируется эксплуатировать интенсивно в течение многих лет.
Какой вибропресс выбрать: серию T или ZN
Выбор между вибропрессами серий T и ZN необходимо делать исходя из производственной программы предприятия, требуемой производительности, ассортимента изделий, необходимого уровня автоматизации и особенностей эксплуатации оборудования.
Серию T стоит рассматривать, если предприятию требуется современный высокопроизводительный вибропресс с возможностью подобрать модель под необходимый объем выпуска и оптимизировать первоначальные инвестиции. Широкий модельный ряд позволяет использовать оборудование серии T как на предприятиях малого и среднего масштаба, так и на производствах с высокой загрузкой.
Серию ZN стоит рассматривать, если для проекта особенно важны расширенный набор автоматизированных функций, точность позиционирования механизмов, развитый контроль технологического процесса, ремонтопригодность отдельных узлов и сокращение времени технического обслуживания.
При этом выбор серии не следует делать только по принципу «производительнее» или «дороже». Для конкретного предприятия дополнительное оснащение имеет экономический смысл только в том случае, если оно позволяет повысить фактическую производительность линии, снизить простои, уменьшить затраты на обслуживание или обеспечить необходимые параметры выпускаемой продукции.
Вибропрессы QGM серии T и ZENITH серии ZN предназначены для производства широкого ассортимента бетонных изделий, однако используют различающиеся конструктивные и технологические решения.
При окончательном выборе необходимо учитывать:
- требуемый выпуск продукции в час или смену;
- размеры технологического поддона;
- ассортимент выпускаемых изделий;
- необходимость производства продукции с лицевым слоем;
- требования к ColorMix;
- планируемую загрузку оборудования;
- необходимый уровень автоматизации;
- стоимость производственного простоя;
- удобство технического обслуживания;
- доступный инвестиционный бюджет.
Именно сравнение этих параметров позволяет определить, какая модель даст предприятию оптимальное соотношение производительности, технологических возможностей и полной стоимости владения.

Специалисты SOLOMATIC помогут сравнить вибропрессы серий T и ZN, подобрать модель под задачи предприятия, определить необходимый уровень автоматизации и подготовить коммерческое предложение.
Получить консультацию можно по телефону 8 (800) 555-73-40 или по электронной почте sale@solomatic.ru.

OOO СОЛОМАТИК Групп
ИНН 7813619008
ОГРН 1187847246135
Все права защищены.
*Некоторые опубликованные изображения на сайте разработаны freepik.
**Изображения узлов, агрегатов и оборудования, представленные на сайте, носят информационный и иллюстративный характер. Фактический внешний вид продукции может отличаться. Производитель оставляет за собой право без предварительного уведомления вносить изменения в конструкцию, комплектацию и конфигурацию изделий для их улучшения, при условии сохранения основных технических характеристик.
***Вся представленная на сайте информация, касающаяся технических характеристик, наличия, стоимости товаров, носит информационный характер и ни при каких условиях не является публичной офертой, определяемой положениями статьи 437 Гражданского кодекса РФ.
